Ile kosztuje dobra oliwa z oliwek i skąd biorą się...
Na jednej sklepowej półce można znaleźć oliwę z oliwek za kilkadziesiąt złotych i produkt o podobnej pojemności, który...

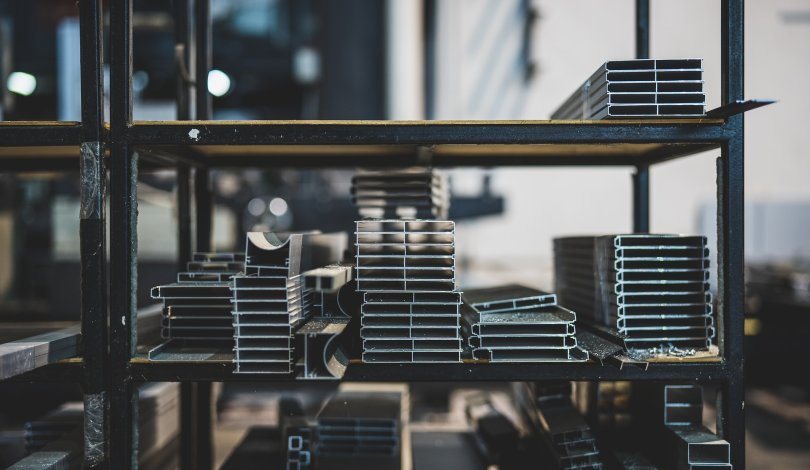
Produkcja profili aluminiowych na zamówienie to proces, w którym przekrój projektuje się pod konkretną funkcję, a następnie wyciska go na matrycy wykonanej specjalnie dla klienta. Całość obejmuje zwykle sześć etapów: analizę wymagań, projekt przekroju, wykonanie matrycy, próbę, produkcję seryjną i obróbkę końcową. Poniżej opisujemy każdy z nich i podpowiadamy, jak uniknąć najczęstszych błędów.
Profil aluminiowy na zamówienie to kształtownik o przekroju zaprojektowanym dla jednego klienta i jednego zastosowania, wyciskany na indywidualnej matrycy. W odróżnieniu od profili katalogowych jego geometria nie jest dostępna u innych odbiorców. Producent i klient wspólnie ustalają kształt, stop, tolerancje oraz zakres obróbki dodatkowej.
Profile specjalne stosuje się w systemach okiennych i fasadowych, obudowach urządzeń, radiatorach, ramach maszyn, konstrukcjach fotowoltaicznych i komponentach motoryzacyjnych. Ich główną wartością jest integracja funkcji. Jeden przekrój może zawierać rowki montażowe, zatrzaski, kanały na uszczelki, żebra chłodzące i komory usztywniające, które w innej technologii wymagałyby kilku osobnych części.
Profil specjalny opłaca się wtedy, gdy oszczędności na montażu, masie i liczbie części przewyższają jednorazowy koszt matrycy. Dzieje się tak zwykle przy powtarzalnych seriach, liczonych w setkach lub tysiącach metrów rocznie. Matryca do typowego profilu jest kosztem jednorazowym, który rozkłada się na całą produkcję, a jej trwałość wystarcza zwykle na wiele ton wyciśniętego materiału.
Profil standardowy wystarczy przy prototypach, małych partiach i prostych konstrukcjach, w których kątownik, ceownik lub rura spełniają wymagania. Opłacalność warto policzyć, porównując nie tylko cenę za kilogram, lecz także:
W wielu projektach przemysłowych przejście z zestawu profili standardowych na jeden przekrój specjalny skraca montaż i zmniejsza liczbę elementów złącznych o kilkadziesiąt procent.
Proces produkcji profilu na zamówienie składa się z sześciu etapów, a jego pełny cykl do pierwszej dostawy seryjnej trwa zwykle od kilku do kilkunastu tygodni. Czas zależy od złożoności przekroju, liczby korekt i zakresu obróbki końcowej.
Najwięcej czasu zajmują zwykle etapy 2 i 4. Dobrze przygotowany rysunek z tolerancjami i oznaczeniem powierzchni funkcyjnych potrafi skrócić cały proces o kilka tygodni.
Przekrój łatwy do wyciskania ma możliwie równe grubości ścianek, łagodne promienie i zrównoważony rozkład masy. Aluminium płynie przez matrycę szybciej w grubszych miejscach, a wolniej w cienkich. Duże różnice grubości powodują odkształcenia, falowanie powierzchni i problemy z utrzymaniem tolerancji.
Projektanci, którzy pierwszy raz zamawiają profil specjalny, powinni pamiętać o kilku zasadach:
Tolerancje wymiarowe dla profili wyciskanych określają normy PN-EN 755-9 dla stopów ogólnego przeznaczenia oraz PN-EN 12020-2 dla precyzyjnych profili ze stopów 6060 i 6063. Wskazanie właściwej normy na rysunku eliminuje nieporozumienia przy odbiorze. Publikacje techniczne i dane branżowe dotyczące wyciskania aluminium udostępnia m.in. stowarzyszenie European Aluminium.
Poniższe zestawienie pomaga ocenić, który rodzaj profilu lepiej pasuje do danego projektu.
| Kryterium | Profil standardowy | Profil specjalny na zamówienie |
|---|---|---|
| Koszt narzędzia | Brak, matryca należy do producenta | Jednorazowy koszt matrycy |
| Czas dostępności | Od ręki lub w krótkim terminie | Kilka do kilkunastu tygodni do pierwszej serii |
| Integracja funkcji | Brak, potrzebne dodatkowe części | Rowki, zatrzaski, żebra i komory w jednym przekroju |
| Optymalizacja masy | Ograniczona do dostępnych wymiarów | Materiał tylko tam, gdzie jest potrzebny |
| Opłacalność | Prototypy, małe partie, proste konstrukcje | Serie powtarzalne, komponenty seryjne |
| Ochrona rozwiązania | Profil dostępny dla każdego | Przekrój zarezerwowany dla jednego klienta |
Wiele firm łączy oba podejścia. Ramy i wsporniki budują z profili katalogowych, a profil specjalny stosują tylko w kluczowym komponencie, który decyduje o funkcji lub wyglądzie produktu.
Producenta profili na zamówienie wybiera się przede wszystkim pod kątem możliwości pras, dostępnych stopów, własnej narzędziowni i zakresu obróbki dodatkowej. Siła nacisku i średnica pojemnika prasy decydują o maksymalnej wielkości przekroju. Liczba pras wpływa natomiast na elastyczność harmonogramu i bezpieczeństwo dostaw.
Dla przykładu, opis parku maszynowego jednego z polskich producentów można znaleźć pod adresem https://extral.com/oferta/produkcja-profili-aluminiowych/. Extral wyciska profile na pięciu prasach: trzech 7-calowych o nacisku 2200 ton, jednej 8-calowej o nacisku 2450 ton i jednej 10-calowej o nacisku 4000 ton. Pracuje na stopach serii 1xxx i 6xxx, w tym 6060, 6063, 6005A i 6082, a standardowe długości wynoszą od 3 do 7,5 m, z możliwością wykonania od 2 do 16 m. Podobne dane warto zebrać od kilku dostawców i porównać je z wymaganiami projektu.
Poza parametrami technicznymi liczą się:
Wykonanie profilu aluminiowego na zamówienie trwa zwykle od kilku do kilkunastu tygodni od akceptacji rysunku do pierwszej dostawy seryjnej. Najdłużej trwają projekt i wykonanie matrycy oraz próby. Prosty przekrój otwarty bez korekt powstaje szybciej niż wielokomorowy profil z wąskimi tolerancjami.
Zasady własności matrycy ustala się w umowie z producentem. Najczęściej klient pokrywa koszt matrycy, a profil zostaje zarezerwowany wyłącznie dla niego. Matryca jest przechowywana i serwisowana u producenta, ponieważ pasuje do konkretnej prasy. Warto doprecyzować, kto odpowiada za jej regenerację i wymianę po zużyciu.
Minimalna ilość zamówienia zależy od producenta i wielkości przekroju. Zwykle jest to jeden pełny wsad prasy, czyli od kilkuset kilogramów do kilku ton profilu. Przy bardzo małych potrzebach rocznych bardziej opłacalne bywa wykorzystanie profilu katalogowego z dodatkową obróbką mechaniczną.
Przed zapytaniem ofertowym warto przygotować rysunek przekroju z wymiarami i tolerancjami, wskazanie stopu i stanu cieplnego, długość handlową, roczne zapotrzebowanie oraz wymagane wykończenie powierzchni. Przydatny jest też opis funkcji profilu i warunków pracy. Pozwala to technologowi zaproponować optymalizacje już na etapie wyceny.

Na jednej sklepowej półce można znaleźć oliwę z oliwek za kilkadziesiąt złotych i produkt o podobnej pojemności, który...
Spójność językową w komunikacji z klientem zagranicznym zapewnia wspólny glosariusz terminów, przewodnik stylu dla każdego języka...
Do studni w ogrodzie wybiera się pompę według głębokości lustra wody i średnicy studni. Gdy lustro wody leży płyciej niż około 7 m...

Powłoka ceramiczna na auto to ciekłokrystaliczna warstwa SiO2 (dwutlenek krzemu) nanoszona na lakier pojazdu, która po utwardzeniu tworzy...